1. Khái quát về bu lông vai lục giác chìm đầu trụ
1.1. Khái niệm và nhận diện sản phẩm
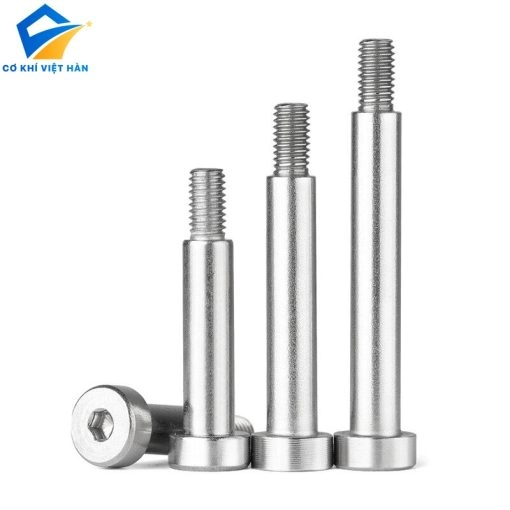
Bu lông vai lục giác chìm đầu trụ là chi tiết lắp xiết định vị chính xác trong cơ khí chế tạo. Tên tiếng Anh kỹ thuật của dòng sản phẩm này là Hexagon Socket Head Shoulder Screw hoặc Shoulder Bolt. Trong giao dịch thương mại, chi tiết còn được gọi là bu lông có vai hoặc vít vai lục giác chìm. Sản phẩm sở hữu thiết kế đặc thù nhằm phục vụ các chuyển động cơ học cục bộ.
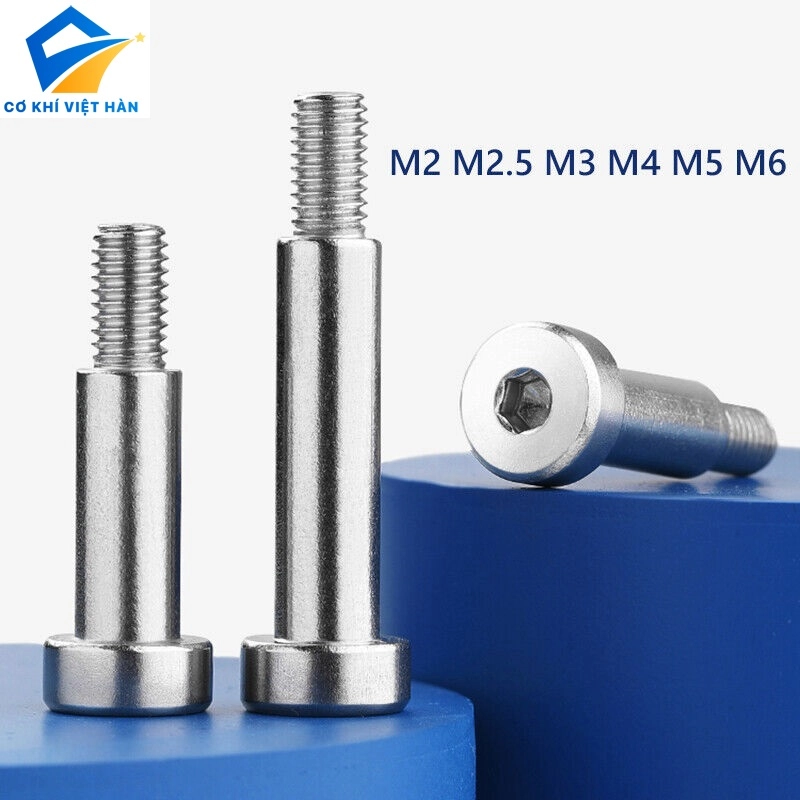
Cấu tạo nhận diện gồm phần đầu trụ có lỗ lục giác, phần thân vai trơn và đoạn ren ngoài. Điểm đặc trưng nhất là đường kính phần vai luôn lớn hơn đường kính danh nghĩa của đoạn ren. Thân vai được mài nhẵn phẳng đạt độ đồng tâm cao để làm mặt tỳ trượt. Chi tiết liên kết vững chắc các cụm máy mà không làm kẹt chuyển động quay của linh kiện.
Chi tiết này thường xuất hiện trong các bộ khuôn mẫu dập và dây chuyền tự động hóa.
1.2. Vai trò kỹ thuật trong cơ cấu máy
Vai trò cơ bản của bu lông vai là làm trục xoay định vị hoặc làm chốt dẫn hướng cơ học. Khi vặn chặt đoạn ren vào lỗ taro, mặt bậc vai sẽ tỳ sát vào bề mặt chi tiết máy. Toàn bộ phần thân vai trơn đóng vai trò như một trục gối đỡ cố định trong không gian. Linh kiện lắp lồng ngoài thân vai có thể tự do xoay tròn hoặc trượt dọc nhẹ nhàng.
Không mặc định mọi bu lông có một đoạn thân trơn đều là bu lông vai cơ khí. Các loại bu lông ren lửng thông thường có thân trơn nhưng không kiểm soát chặt chẽ dung sai trục. Bu lông vai đòi hỏi độ chính xác cao về kích thước hình học và độ nhẵn bề mặt vai. Người thiết kế cần khảo sát tải trọng cắt để bố trí quy cách làm việc an toàn.
Xác định đúng công năng giúp chi tiết máy vận hành êm ái và kéo dài tuổi thọ.
Bu lông vai lục giác chìm đầu trụ
2. Cấu tạo cơ khí và nguyên lý hoạt động
2.1. Cấu trúc ba phần định hình chi tiết
Bu lông vai lục giác chìm đầu trụ được chế tạo liền khối gồm ba phần riêng biệt rõ ràng. Phần đầu mũ là khối trụ tròn đứng dày dặn có dập chìm lỗ lục giác sáu cạnh ở tâm. Đáy đầu mũ tạo thành mặt bậc vuông góc thứ nhất tiếp giáp trực tiếp với phần thân vai. Lỗ lục giác chìm cho phép truyền lực xoay lớn bằng cây khóa lục giác chuyên dụng.
Phần thứ hai là thân vai hình trụ tròn trơn được gia công mài nhẵn với độ nhám bề mặt thấp. Phần thứ ba là đoạn ren ngoài nằm ở đuôi chi tiết, có đường kính nhỏ hơn phần vai. Điểm tiếp giáp giữa thân vai và đoạn ren tạo thành mặt bậc chịu lực thứ hai của bu lông. Mặt bậc này sẽ tiếp xúc phẳng và tỳ chặt vào miệng lỗ taro tiếp nhận.
Ba phần hình học phối hợp chặt chẽ tạo nên khả năng định vị chuẩn mực cho cụm lắp ráp.
2.2. Cơ chế làm việc của phần vai trơn
Nguyên lý hoạt động của chi tiết dựa trên việc phân định rõ chức năng kẹp và dẫn hướng. Đoạn ren ngoài đảm nhận nhiệm vụ tạo lực xiết căng dọc trục kéo toàn bộ thân bu lông xuống. Khi mặt bậc vai chạm đáy bề mặt chi tiết tiếp nhận, hành trình siết sẽ dừng lại hoàn toàn. Lúc này, mô-men siết ren không gây áp lực ép nén lên linh kiện lắp trên thân vai.
Nhờ cơ chế tỳ bậc, phần thân vai giữ nguyên chiều dài làm việc chính xác cho mối liên kết. Bạc lót, bánh cóc hoặc cánh tay đòn xoay có thể vận hành tự do xung quanh thân vai. Chi tiết tiếp nhận ứng suất cắt ngang rất tốt nhờ tiết diện thân vai đặc và dày dặn. Thao tác tháo lắp định kỳ diễn ra nhanh chóng mà không làm xô lệch tâm trục.
Sự phân tách giữa lực siết ren và khe hở vận hành là ưu điểm lớn của bu lông vai.
>>>Tham khảo thêm các sản phảm inox:
- Bu lông Inox Việt Hàn
- Thanh ren – Ty ren Inox
- Xích inox các loại Việt Hàn
- Long đen inox Việt Hàn
- Êcu – Đai ốc inox
- Ubolt inox
- Dây cáp
- Vít inox các loại
3. Tiêu chuẩn kỹ thuật ISO 7379
3.1. Phạm vi áp dụng của tiêu chuẩn ISO 7379
Tiêu chuẩn ISO 7379:1983 là tiêu chuẩn quốc tế hiện hành quy định cho bu lông vai lục giác chìm. Tiêu chuẩn này đã được tổ chức tiêu chuẩn hóa quốc tế xác nhận lại hiệu lực vào năm 2025. Văn bản này thiết lập các thông số kích thước danh nghĩa, bước ren và dung sai chế tạo. Phạm vi tiêu chuẩn bao gồm các kích thước đường kính vai danh nghĩa từ 6,5 mm đến 25 mm.
Tiêu chuẩn ISO 7379 quy định cấp dung sai rất khắt khe đối với đường kính ngoài của thân vai. Độ đảo hướng tâm và độ vuông góc giữa các mặt bậc được kiểm soát chặt chẽ theo tiêu chuẩn. Việc tuân thủ chuẩn ISO 7379 giúp các chi tiết thay thế lắp lẫn hoàn toàn tương thích với nhau. Kỹ sư chế tạo máy dựa vào bảng tiêu chuẩn để thiết kế lỗ lắp ghép ăn khớp.
Hiểu rõ tiêu chuẩn giúp đảm bảo tính đồng bộ kỹ thuật cho các cụm máy móc công nghiệp.
3.2. Lưu ý về tiêu chuẩn trên thị trường
Người mua không mặc định mọi sản phẩm bu lông vai ngoài thị trường đều đạt chuẩn ISO 7379. Nhiều xưởng sản xuất gia công bu lông vai phi tiêu chuẩn theo bản vẽ đặt hàng riêng của khách. Các sản phẩm này có thể thay đổi tỷ lệ giữa đường kính vai và cỡ ren tiếp nhận. Chiều dài phần ren cũng có thể được kéo dài hoặc rút ngắn tùy theo chiều dày kết cấu.
Chỉ gán tiêu chuẩn ISO 7379 khi sản phẩm thỏa mãn đầy đủ kích thước và dung sai hình học. Cần đối chiếu chứng chỉ xuất xưởng và bản vẽ chi tiết để xác minh nguồn gốc xuất xứ. Việc dùng bu lông vai sai tiêu chuẩn có thể gây kẹt cứng các cơ cấu dẫn hướng trượt. Khảo sát kỹ hồ sơ kỹ thuật giúp doanh nghiệp tránh mua nhầm vật tư không đúng quy cách.
Sự kiểm tra cẩn thận đảm bảo máy móc vận hành chính xác theo đúng tính toán thiết kế ban đầu.
4. Thông số kỹ thuật của bu lông vai lục giác chìm
4.1. Bảng quy chuẩn kỹ thuật sản phẩm
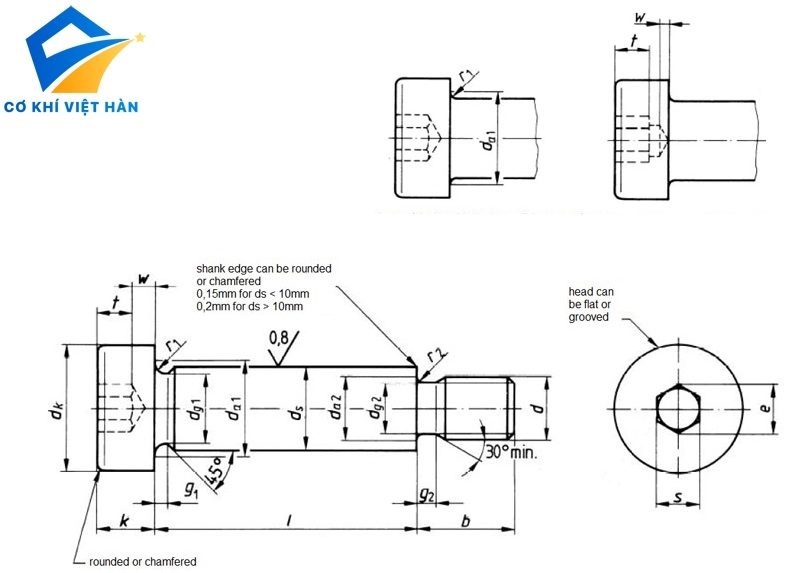
Bảng thông số kỹ thuật dưới đây mô tả các trường dữ liệu tiêu chuẩn theo hồ sơ sản phẩm:
4.2. Lưu ý quan trọng về cách đo kích thước
Cách đo chiều dài danh nghĩa của bu lông vai hoàn toàn khác với các dòng bu lông thông thường. Chiều dài danh nghĩa của bu lông vai chính là chiều dài của phần thân vai trụ trơn. Đoạn này tính từ mặt đáy của đầu trụ đến mặt bậc tiếp giáp đoạn ren ngoài. Chiều dài của phần ren được tính là một thông số riêng biệt theo hồ sơ thiết kế.
Phải phân biệt rõ đường kính thân vai ds và đường kính danh nghĩa của đoạn ren d. Ví dụ, một bu lông vai có đường kính thân vai 10 mm thường chỉ sử dụng đoạn ren M8. Không lấy cỡ ren để gọi tên kích thước làm việc chính của bu lông vai cơ khí. Cần dùng thước cặp cơ khí chính xác để kiểm tra dung sai trục trước khi lắp ráp.
Xác định đúng mốc đo giúp kỹ sư đặt mua chính xác chiều dài làm việc cho ổ đỡ.
5. Phân biệt bu lông vai với các dòng bu lông khác
5.1. Khác biệt với bu lông lục giác chìm DIN 912
Bu lông lục giác chìm đầu trụ DIN 912 hay ISO 4762 là chi tiết lắp kẹp thông dụng. Toàn bộ thân bu lông DIN 912 có cùng một đường kính danh nghĩa từ cổ đến đuôi. Thân bu lông DIN 912 có thể được tiện ren suốt hoặc ren lửng nhưng không có phần vai. Chiều dài danh nghĩa của DIN 912 đo toàn bộ phần thân nằm phía dưới đầu mũ.
Mục đích của DIN 912 là kẹp ép chặt hai tấm phôi kim loại áp sát dính vào nhau. Trong khi đó, bu lông vai ISO 7379 có phần vai to hơn đoạn ren để tạo cữ chặn. Mặt bậc vai ngăn chặn việc kẹp chết chi tiết, cho phép các bộ phận xoay chuyển động. Hai chi tiết đảm nhận hai chức năng cơ học hoàn toàn khác nhau trong cụm kết cấu.
Không thể dùng bu lông DIN 912 thay thế cho bu lông vai tại các cơ cấu bản lề xoay.
5.2. So sánh với bu lông ren lửng DIN 931 và DIN 7984
Bu lông lục giác ngoài DIN 931 là dòng bu lông ren lửng có một đoạn thân trơn. Tuy nhiên, đoạn thân trơn của DIN 931 có cùng đường kính danh nghĩa với phần ren tiện. Đoạn trơn này không được mài chính xác và không có gờ bậc chặn chuyển động của chi tiết. Đầu bu lông DIN 931 có hình sáu cạnh ngoài, thao tác vặn bằng dụng cụ cờ lê thông thường.
Bu lông lục giác chìm DIN 7984 lại là dòng bu lông đầu thấp, không có kết cấu vai. Chiều cao đầu mũ DIN 7984 rất mỏng nhằm tối ưu không gian cho các tấm lắp mỏng. Bu lông vai ISO 7379 có đầu trụ cao dày dặn để chứa lỗ lục giác chìm sâu. Bề mặt thân vai ISO 7379 được gia công dung sai mịn phục vụ lắp ghép ổ trượt.
| Đặc điểm so sánh | Bu lông vai ISO 7379 | Bu lông trụ DIN 912 | Bu lông ren lửng DIN 931 |
|---|---|---|---|
| Biên dạng thân | Có phần vai to hơn đoạn ren | Thân thẳng một đường kính | Thân thẳng một đường kính |
| Độ nhẵn thân trơn | Mài tinh, dung sai nghiêm ngặt | Gia công thô theo phôi ren | Cán nguội thô thông thường |
| Chức năng liên kết | Làm trục xoay, cữ chặn dẫn hướng | Kẹp chặt hai tấm vật liệu | Kẹp chặt mối ghép chịu lực |
| Vị trí mặt bậc tỳ | Mặt bậc nằm giữa vai và ren | Không có mặt bậc phụ ở thân | Không có mặt bậc phụ ở thân |
6. Vật liệu chế tạo phổ biến và giới hạn sử dụng
6.1. Vật liệu thép hợp kim cường độ cao
Bu lông vai thường được gia công từ các mác thép hợp kim chất lượng như hợp kim Cr-Mo. Phôi thép sau gia công được nhiệt luyện tôi ram để đạt độ cứng bề mặt rất cao. Độ cứng giúp thân vai chống mài mòn tốt khi tiếp xúc với bạc lót chuyển động liên tục. Khả năng chịu ứng suất uốn và ứng suất cắt của thép tôi nhiệt vô cùng bền bỉ.
Bề mặt bu lông thép thường được xử lý nhuộm đen dầu hoặc mạ kẽm chống oxy hóa nhẹ. Cấp bền của dòng bu lông vai thép hợp kim thường đạt mức cao theo tiêu chuẩn ISO. Tuy nhiên, thép carbon có thể bị rỉ sét nếu làm việc trong môi trường ẩm ướt dài ngày. Cần tra mỡ bôi trơn định kỳ để bảo vệ bề mặt thân vai khỏi hiện tượng kẹt dính.
Vật liệu thép tôi cứng là lựa chọn ưu tiên cho các bộ khuôn dập kim loại chịu tải trọng lớn.
6.2. Phiên bản bu lông vai bằng thép không gỉ
Bên cạnh thép tôi, thị trường có các phiên bản bu lông vai bằng inox như inox 304 hoặc 316. Vật liệu thép không gỉ đem lại khả năng chống ăn mòn vượt trội trong môi trường hóa chất. Chi tiết giữ được bề mặt sáng sạch, phù hợp cho máy móc chế biến thực phẩm và y tế. Bề mặt inox không thôi nhiễm gỉ sét, đảm bảo tiêu chuẩn phòng sạch công nghiệp nghiêm ngặt.
Tuy nhiên, không tự khẳng định mọi sản phẩm bu lông vai trên thị trường đều bằng inox. Cần lưu ý không tự gán cấp bền 12.9 của thép cho các dòng bu lông vai bằng inox. Độ cứng bề mặt của inox thấp hơn thép hợp kim tôi nhiệt, chịu mài mòn ở mức vừa phải. Người dùng cần căn cứ môi trường làm việc để chọn mác vật liệu thép hay inox phù hợp.
7. Đặc tính kỹ thuật và giới hạn làm việc
7.1. Khả năng chịu ứng suất cắt và định vị
Ưu điểm nổi bật của bu lông vai là khả năng định vị chính xác và chịu cắt cao. Đường kính thân vai lớn tạo ra diện tích mặt cắt ngang rộng hơn hẳn đoạn ren ngoài. Khi xuất hiện tải trọng cắt ngang, thân vai sẽ gánh chịu toàn bộ lực mà không bị biến dạng. Mối ghép cơ học có độ cứng vững cao, duy trì sự ổn định cho các cụm tay đòn.
Độ tròn và độ trụ của thân vai được kiểm soát chặt chẽ giúp hạn chế tối đa độ rơ lắc. Các chi tiết xoay lồng ngoài thân bu lông vận hành êm ái, không bị rung giật lệch tâm. Bề mặt mài nhẵn giúp giảm ma sát trượt, hạn chế hao mòn linh kiện trong suốt chu kỳ làm việc. Đây là giải pháp chốt trục cơ học vô cùng hiệu quả trong ngành chế tạo máy.
Tính năng định vị chuẩn mực giúp tăng độ chính xác lặp lại cho các cụm cơ cấu tự động.
7.2. Giới hạn cơ học và các yếu tố ảnh hưởng
Không khẳng định bu lông vai luôn chịu lực tốt hơn các dòng bu lông thông thường khác. Khả năng chịu tải thực tế phụ thuộc trực tiếp vào kích thước ren, vật liệu và dung sai. Vùng chuyển tiếp giữa thân vai và đoạn ren là nơi tập trung ứng suất uốn rất lớn. Nếu siết ren quá lực hoặc chịu lực uốn đột ngột, góc lượn cổ ren có thể bị nứt gãy.
Đoạn ren ngoài có đường kính nhỏ hơn thân vai nên mô-men siết ren phải được khống chế vừa phải. Không áp dụng lực siết quá lớn như đối với bu lông thẳng có cùng đường kính thân vai. Nếu lỗ ren taro bị lệch góc, mặt bậc vai sẽ không thể áp sát phẳng khít vào mặt đế. Người thiết kế cần tính toán kỹ lưỡng góc lượn chuyển tiếp để tránh phá hủy mỏi liên kết.
Kiểm soát tốt mô-men xoắn giúp bảo vệ đoạn ren không bị quá tải trong quá trình lắp đặt.
8. Cách lựa chọn bu lông vai lục giác chìm chuẩn xác
8.1. Lựa chọn đường kính và chiều dài thân vai
Đường kính thân vai ds là thông số kỹ thuật quan trọng nhất cần xác định đầu tiên. Kích thước này phải tương thích với đường kính trong của chi tiết xoay hoặc bạc lót kẹp ngoài. Cần chọn cấp dung sai của thân vai phù hợp với yêu cầu lắp ghép lỏng hay lắp ghép trung gian. Dung sai chuẩn giúp cơ cấu chuyển động mượt mà mà không phát sinh khe hở rơ lắc quá mức.
Chiều dài thân vai phải lớn hơn chiều dày tổng thể của các chi tiết lắp lồng từ 0,1 đến 0,3 mm. Khoảng hở nhỏ này đảm bảo linh kiện không bị kẹp chết khi mặt bậc vai chạm vào đáy đế. Nếu chiều dài vai quá ngắn, chi tiết máy sẽ bị ép chặt cứng và mất khả năng quay. Dùng thước panme đo chính xác chiều dày chi tiết xoay để quyết định chiều dài vai bu lông.
Sự tính toán cẩn thận về kích thước thân vai quyết định sự thành bại của cơ cấu chuyển động.
8.2. Xác định kích thước ren và chiều sâu lỗ taro
Đoạn ren ngoài d phải có đường kính và bước ren ăn khớp hoàn toàn với lỗ taro tiếp nhận. Chiều dài phần ren b phải đủ dài để ngập sâu vào kết cấu đế tối thiểu một lần đường kính ren. Đảm bảo chiều sâu của lỗ ren taro luôn lớn hơn chiều dài phần ren của bu lông vai. Nếu lỗ ren quá nông, đầu ren sẽ chạm đáy trước khi mặt bậc vai áp sát bề mặt kết cấu.
Khi mặt bậc vai chưa tỳ sát, bu lông sẽ bị rung lắc và dễ gãy đứt khi chịu tải ngang. Vát mép miệng lỗ ren taro để tránh va quẹt vào góc lượn chuyển tiếp của thân bu lông. Chọn đúng quy cách bước ren hệ mét tiêu chuẩn giúp quá trình vặn siết diễn ra nhẹ nhàng. Chuẩn bị lỗ ren chính xác là bước đệm then chốt để cố định bu lông vai an toàn.
Kiểm tra kỹ lưỡng kích thước ren giúp bảo toàn độ bền cơ học cho toàn bộ cụm lắp ghép.
9. Ứng dụng thực tế của bu lông vai trong ngành cơ khí
9.1. Ứng dụng trong khuôn mẫu và cơ cấu trượt
Trong ngành chế tạo khuôn dập và khuôn ép nhựa, bu lông vai là chi tiết bắt buộc phải có. Sản phẩm giữ vai trò định vị tấm đẩy, dẫn hướng lò xo và giới hạn hành trình mở khuôn. Khả năng chịu va đập liên tục giúp khuôn vận hành ổn định qua hàng triệu chu kỳ ép dập. Độ cứng cao của thân vai bảo vệ lò xo không bị cọ xát làm trầy xước trục dẫn.
Trong các cụm đồ gá gia công, chi tiết dùng làm chốt chặn hành trình cho các bàn trượt. Bề mặt mài nhẵn cho phép con trượt tịnh tiến qua lại êm ái mà không bị kẹt rãnh dẫn. Độ chính xác vị trí của bu lông vai đảm bảo phôi gia công được định vị chuẩn mực tuyệt đối. Chi tiết giúp nâng cao năng suất sản xuất và giảm thiểu hao mòn cho các cụm cơ khí phụ trợ.
Sản phẩm đem lại độ tin cậy cơ học cao cho các hệ thống khuôn dập công nghiệp nặng.
9.2. Ứng dụng làm trục xoay, bản lề và thanh liên kết
Trong các cơ cấu đòn bẩy và tay gạt máy móc, bu lông vai đóng vai trò là trục bản lề xoay. Thân vai làm gối đỡ êm ái cho các mắt xích, bánh xe dẫn hướng hoặc thanh truyền động lắc. Người vận hành chỉ cần vặn chặt ren vào khung máy là cơ cấu xoay đã sẵn sàng hoạt động. Mối ghép không đòi hỏi thêm các vòng chặn trục phức tạp giúp tinh gọn kết cấu máy móc.
Trên các hệ thống băng tải tự động, bu lông vai dùng để gắn các con lăn đỡ dây đai. Con lăn quay tròn tự do trên thân vai trơn mà không tạo ra tiếng ồn ma sát rung giật lớn. Thép tôi nhiệt chịu được tải trọng uốn liên tục từ trọng lượng hàng hóa chạy trên băng chuyền. Việc tháo lắp thay thế con lăn định kỳ diễn ra vô cùng thuận tiện bằng chìa lục giác.
Đặc tính đa dụng giúp chi tiết trở thành giải pháp trục xoay lý tưởng trong chế tạo máy.
10. Hướng dẫn lắp đặt và kiểm tra kỹ thuật
10.1. Trình tự lắp đặt và chọn dụng cụ thao tác
Quy trình thi công bu lông vai lục giác chìm cần thực hiện theo các bước kỹ thuật sau:
- Vệ sinh sạch bụi bẩn, phoi kim loại bên trong lỗ ren taro và bề mặt tiếp giáp mặt bậc.
- Kiểm tra kích thước lỗ xỏ của linh kiện xoay để đảm bảo lọt khít qua thân vai trơn.
- Tra một lớp mỡ bôi trơn chuyên dụng lên bề mặt thân vai để giảm ma sát cơ học vận hành.
- Luồn bu lông vai qua chi tiết xoay rồi vặn đoạn ren vào lỗ taro bằng tay nhẹ nhàng.
- Sử dụng cây chìa vặn lục giác đúng kích thước s cắm ngập sâu vào lỗ lục giác chìm.
- Dùng cờ lê cân lực siết ren với mô-men xoắn vừa phải cho đến khi mặt bậc vai tỳ khít mặt đế.
- Kiểm tra độ xoay trơn tru của chi tiết máy lồng ngoài thân vai để xác nhận không bị kẹt cứng.
10.2. Kiểm tra khe hở và sai sót thường gặp
Lỗi phổ biến nhất khi lắp ráp là dùng bu lông có chiều dài vai ngắn hơn độ dày linh kiện xoay. Khi siết chặt ren, mặt đáy đầu mũ sẽ ép chặt linh kiện vào mặt đế khiến chi tiết bị kẹt cứng. Lỗi thứ hai là lỗ ren taro không được khoan đủ sâu, làm đoạn ren chạm đáy sớm trước khi vai chạm đế. Hiện tượng này khiến bu lông bị lỏng gốc, gây rung giật và rất dễ gãy chân ren khi làm việc.
Một sai sót khác là dùng lực siết quá lớn vượt quá giới hạn bền của đoạn ren nhỏ phía đuôi. Cần nhớ rằng đoạn ren có đường kính nhỏ hơn thân vai nên giới hạn mô-men siết ren sẽ thấp hơn. Nên tra keo khóa ren yếm khí vào đoạn ren ngoài để chống tự tháo lỏng do rung động cơ học. Kiểm soát tốt quy trình lắp đặt giúp đảm bảo an toàn tuyệt đối cho toàn bộ cụm máy móc.
Thao tác đúng kỹ thuật giúp bảo vệ chi tiết vận hành chính xác và bền bỉ dài lâu.
11. Tổng kết
11.1. Tóm tắt giá trị kỹ thuật sản phẩm
Bu lông vai lục giác chìm đầu trụ là giải pháp chốt trục cơ học thông minh và có độ chính xác cao. Cấu trúc ba phần độc đáo giúp phân định rõ ràng giữa chức năng kẹp ren và chức năng dẫn hướng. Tiêu chuẩn hiện hành ISO 7379 quy định các chỉ số kích thước và dung sai chế tạo vô cùng khắt khe. Sản phẩm mang lại sự tiện lợi vượt trội cho các cơ cấu bản lề, con lăn và trục xoay cơ khí.
Sản phẩm đáp ứng trọn vẹn các yêu cầu kỹ thuật nghiêm ngặt của ngành khuôn mẫu và tự động hóa. Thân vai tôi cứng mài nhẵn giúp giảm ma sát trượt và duy trì tính ổn định lâu dài cho cụm máy. Việc nhận diện đúng tiêu chuẩn và cách đo kích thước giúp nâng cao chất lượng gia công lắp ráp.
11.2. Khuyến nghị khi lựa chọn và đặt mua
Kỹ sư cần đo đạc chính xác chiều dày linh kiện xoay để chọn chiều dài thân vai có khe hở an toàn. Tuyệt đối không nhầm lẫn giữa đường kính thân vai danh nghĩa và đường kính đoạn ren ngoài ở đuôi. Xác định rõ môi trường làm việc để quyết định sử dụng vật liệu thép hợp kim tôi cứng hay inox. Sử dụng bu lông vai chất lượng giúp cụm kết cấu máy móc vận hành êm ái và kéo dài tuổi thọ.
Chú ý khi lựa chọn và sử dụng bu lông vai lục giác chìm đầu trụ
Quy tắc nhận diện và tiêu chuẩn kỹ thuật
- Nhận biết đúng sản phẩm là bu lông vai lục giác chìm đầu trụ (Shoulder Screw).
- Cấu tạo gồm ba phần tách biệt: đầu trụ có lỗ lục giác, thân vai trơn và đoạn ren ngoài.
- Đường kính thân vai luôn lớn hơn đường kính danh nghĩa của đoạn ren tiện ở đuôi.
- Không mặc định mọi bu lông có đoạn thân trơn thông thường đều là bu lông vai cơ khí.
- Ghi nhớ ISO 7379:1983 là tiêu chuẩn hiện hành cho bu lông vai, được tái xác nhận năm 2025.
- Tiêu chuẩn ISO 7379 quy định đường kính vai danh nghĩa trong phạm vi từ 6,5 mm đến 25 mm.
- Không mặc định mọi bu lông vai lưu thông trên thị trường đều tuân theo chuẩn ISO 7379.
- Phân biệt rõ ràng bu lông vai với bu lông lục giác chìm DIN 912 và ren lửng DIN 931.
Kỹ thuật gia công và lắp đặt an toàn
- Chiều dài danh nghĩa của bu lông vai đo từ đáy đầu mũ đến mặt bậc tiếp giáp đoạn ren.
- Chiều dài thân vai phải lớn hơn chiều dày chi tiết lắp ngoài để tránh bị kẹp chết cơ cấu xoay.
- Đoạn ren ngoài có đường kính nhỏ hơn thân vai nên cần siết mô-men xoắn vừa phải hợp lý.
- Chiều sâu lỗ khoan taro ren phải đủ sâu để đoạn ren không bị chạm đáy trước khi vai tỳ khít.
- Không tự ý khẳng định sản phẩm chế tạo từ inox 304, inox 316 hoặc thuộc cấp bền A2-70, A4-70.
- Không tự ý gán cấp bền 12.9 của vật liệu thép hợp kim cho các phiên bản bu lông vai bằng inox.
- Bảo quản bu lông nơi khô ráo, tra dầu mỡ định kỳ lên thân vai để chống mài mòn và rỉ sét.
- Đối chiếu trực tiếp với sản phẩm thực tế hoặc catalogue của nhà sản xuất khi tra cứu thông số.
Liên hệ mua hàng tại Cơ Khí Việt Hàn
📞 Liên hệ mua Bu lông vai lục giác chìm đầu trụ
Cơ Khí Việt Hàn cung cấp bu lông vai lục giác chìm và các sản phẩm cơ khí theo quy cách thực tế.
✅ Cung cấp sản phẩm theo kích thước và vật liệu phù hợp.
✅ Tư vấn lựa chọn đường kính vai, chiều dài vai và kích thước ren.
✅ Hỗ trợ gia công CNC hoặc sản xuất theo bản vẽ khi có yêu cầu.
📍 Địa chỉ: 100-B3 Nguyễn Cảnh Dị, KĐT Đại Kim, Hoàng Mai, Hà Nội
📞 Hotline/Zalo: 0979293644
🌐 Website: https://cokhiviethan.com.vn
✉️ Email: cokhiviethan.hanoi@gmail.com / bulongviethan@gmail.com
🔗 Tham khảo thêm các bài viết
- Bu Lông Inox Đầu Tròn Cổ Vuông (DIN 603): Cấu Tạo, Thông Số Kỹ Thuật Và Hướng Dẫn Lắp Đặt
- Bu Lông Nở Inox (Tắc Kê Nở): Phân Loại, Thông Số Kỹ Thuật Và Mẹo Thi Công Chịu Tải Trọng Nặng
- Đai Ốc Hàn 3 Chân Inox (DIN 929): Cấu Tạo, Nguyên Lý Và Bí Quyết Hàn Điểm Không Cháy Ren
- Long Đen (Vòng Đệm) Phẳng Inox DIN 125-A: Linh Hồn Chịu Tải Của Mọi Kết Cấu Cơ Khí
- Thanh Ren (Ty Ren) Inox DIN 975: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Thi Công Treo Trần Chống Trờn Ren
- Nút Bịt Ren Ngoài Inox (Hex Plug / Male Thread Plug): Thông Số, Bảng Giá Và Tuyệt Chiêu Bít Bùng Áp Lực
- U-Bolt Inox (Cùm U / Bu Lông Chữ U) DIN 3570: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Kẹp Ống Chống Móp
